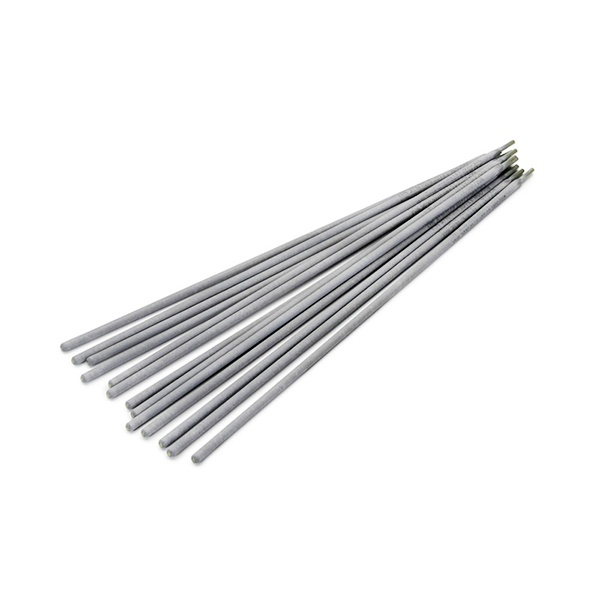
Электрод сварочный стальной ОК-67.70
- Марка ОК-67.70
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ОК-67.70
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Бобруйске
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электрод ОК-67.70 — покрытый рутилово-кислый электрод для ручной дуговой сварки, наплавляющий легированный металл с повышенным содержанием хрома, никеля и молибдена (тип 23 Cr / 13 Ni / 2,7 Mo). Такая перелегированная наплавка сохраняет коррозионную стойкость при соединении разнородных сталей и при наплавке буферных слоёв, поэтому электрод применяют там, где обычные аустенитные электроды не обеспечивают нужного запаса по стойкости шва.
Для каких соединений подходит
Основное назначение — сварка нержавеющих сталей с нелегированными и низколегированными, в том числе с теплоустойчивыми марками. Электрод удобен для корневых проходов на границе плакирующего и основного слоя биметалла (плакированной стали), для соединения углеродистых и низколегированных деталей с аустенитными, а также для создания промежуточного (буферного) слоя при наплавке нержавеющего металла на углеродистую основу. Металл шва устойчив к образованию горячих трещин за счёт содержания ферритной фазы в пределах FN 12–22.
Свойства и режимы сварки
Электрод рассчитан на работу как на постоянном токе обратной полярности, так и на переменном токе с напряжением холостого хода около 55 В. Сварка возможна во всех пространственных положениях, кроме вертикального сверху вниз. По классификации EN 1600 электрод соответствует E 23 12 2 L R 3 2, по AWS A5.4 — E309MoL-17. Типичные механические характеристики наплавленного металла: предел текучести около 510 МПа, временное сопротивление около 610 МПа, относительное удлинение порядка 32%. При длительной работе соединения при высоких температурах ресурс шва ограничен — для таких условий применяют специализированные жаропрочные электроды.
Выбор диаметра
Диаметр электрода подбирают под толщину свариваемого металла, разделку кромок и силу сварочного тока. Для тонкого металла и корневых проходов удобнее меньший диаметр, для заполняющих слоёв на массивных деталях — больший. В наличии доступны варианты 3, 4 и 5 мм; конкретное исполнение выбирается под технологическую карту сварки. Расход электрода на 1 кг наплавленного металла составляет порядка 120%, что стоит учитывать при расчёте потребности на объём работ.
Поставка для организаций
Компания «ООО "Стилпоинт"» поставляет сварочные электроды оптовыми партиями юридическим лицам в Бобруйске. По вопросам подбора марки и диаметра под конкретную задачу, уточнения условий поставки для организаций Бобруйска обращайтесь по телефону +375 (29) 863-33-31 или на sales@steelpoint.by — специалисты помогут подобрать исполнение под требования закупки.
Характеристики
- Марка ОК-67.70
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные